优质推荐
产品分类
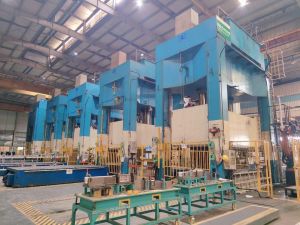
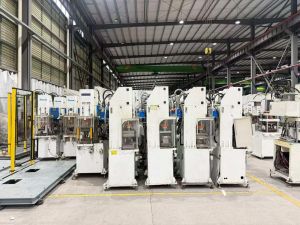
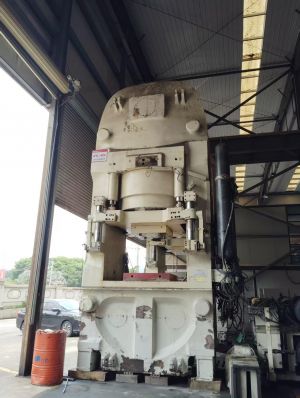
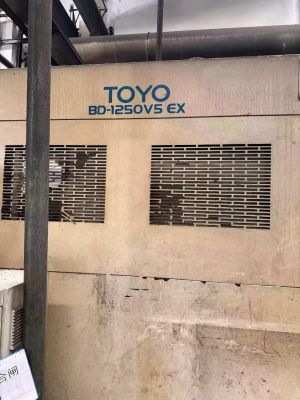
| 东洋机械 - BD‑1250V5 EX - 四柱液压机 |
| [产品基本信息] |
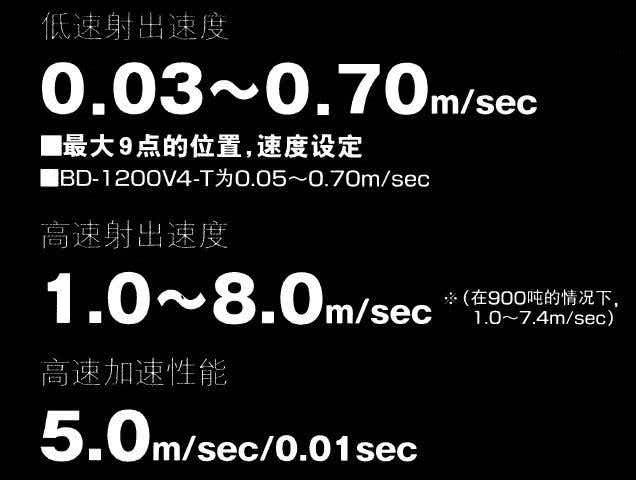
| 库存号:69156 品牌:东洋机械 型号:BD‑1250V5 EX 产地:日本 所在地:东莞 年份:2017 描述: 低速压射(一速)控制: |
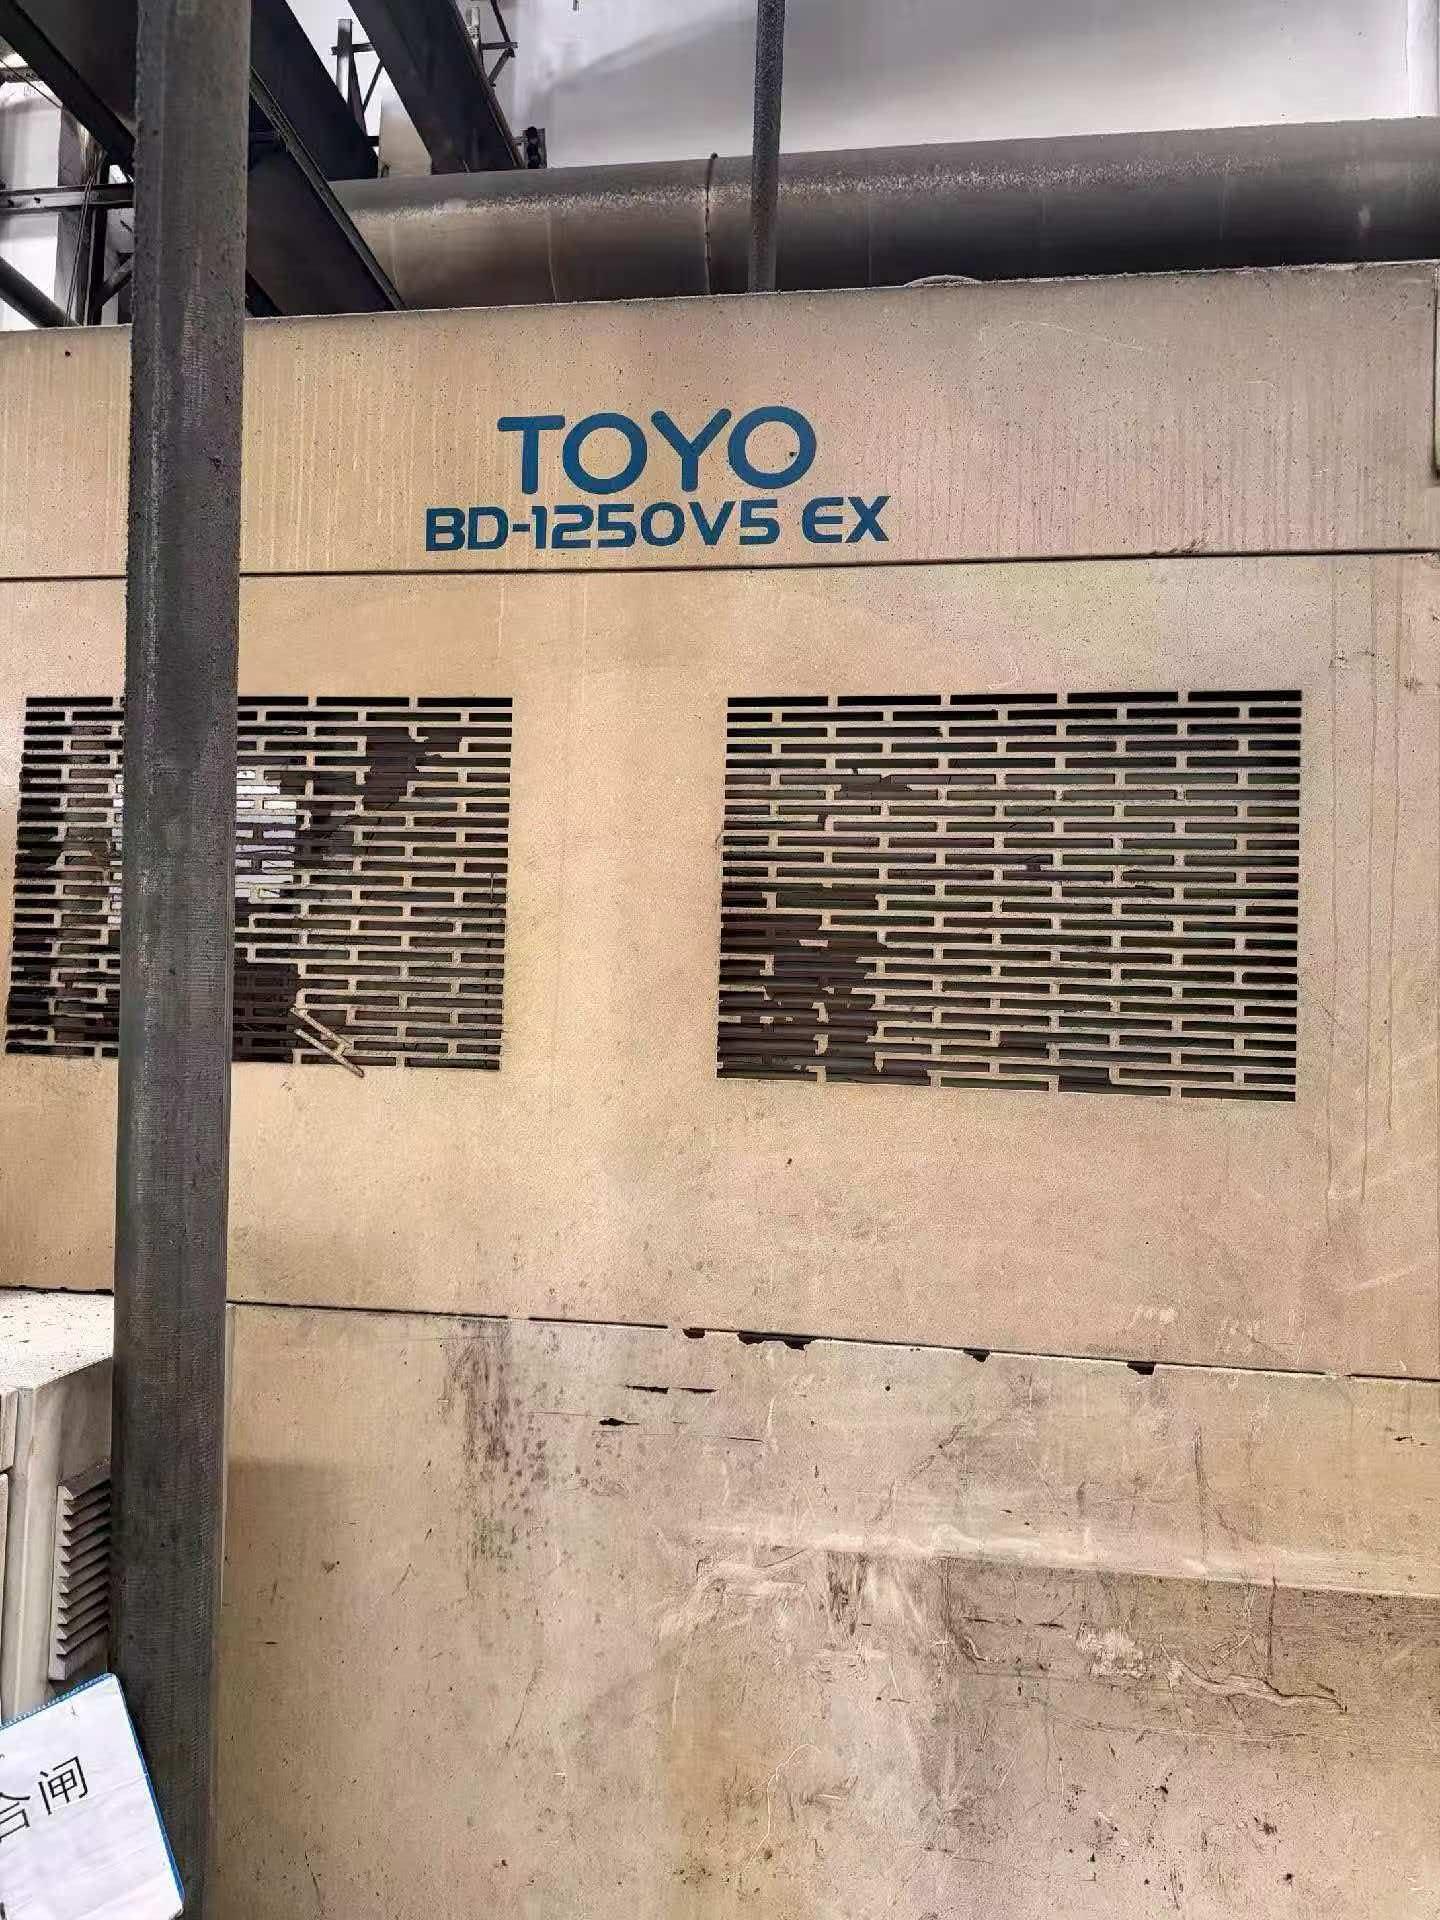
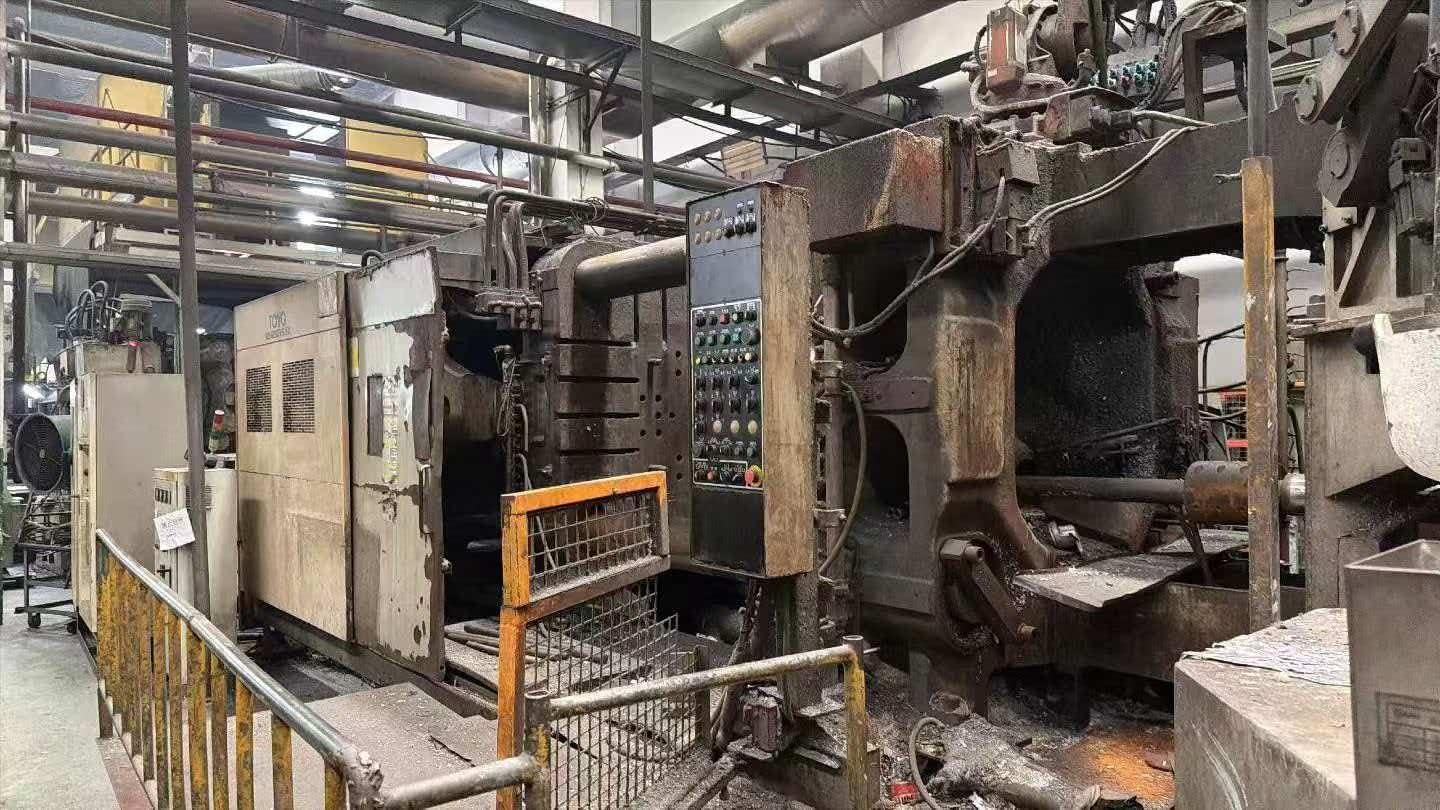

| 东洋机械 - BD‑1250V5 EX - 四柱液压机 |
| [产品基本信息] |
| 库存号:69156 品牌:东洋机械 型号:BD‑1250V5 EX 产地:日本 所在地:东莞 年份:2017 描述: 低速压射(一速)控制: |